レザークラフトでのヘリ落としの選び方や使い方!

query_builder 2026/07/12
著者:革庵
画像377
画像377

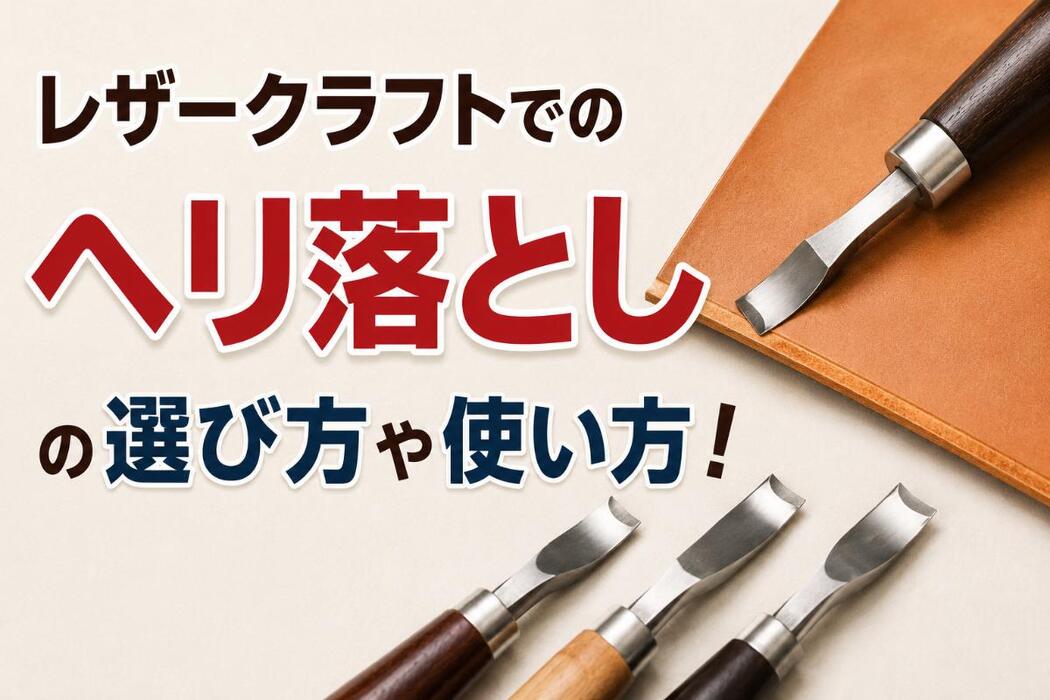
ヘリ落としでコバがガタついたり、番手が合わず角が深くえぐれてしまうことに悩んでいませんか。こうした問題は「役割の理解」と「サイズ選定」「使い方」をしっかり押さえることで解消できます。角を0.3〜0.6mmほど落とすだけで毛羽立ちや欠けを抑え、磨きの均一性も向上します。薄い革(0.5〜1.5mm)は0〜1番、標準的な厚み(2〜3mm)は1〜2番、厚手の革(4mm以上)は3番以上を選ぶのが目安です。

同じ番手でも、メーカーによって刃先形状や実測幅が異なるため、購入前には商品ページで実測値や刃材質(炭素鋼、ステンレス)、ハンドル形状を必ず確認しましょう。価格や送料、発送目安、在庫、セット内容(研ぎ棒の有無)もチェックしておくことで、購入時の失敗を減らすことができます。

本記事では、ヘリ落としの基礎からフラット・ラウンド・フレンチエッジャーの違い、使い方の角度(15〜25度)までを、必要な材料・工具・型紙の確認方法とともに整理しています。初心者が最初の一本を選ぶ際の指針も紹介。まずは「革厚×番手」早見と購入前チェックリストからご覧ください。

上質なレザークラフトで日常を彩る - 革庵

革庵は、上質な革素材の魅力を最大限に引き出し、日々の暮らしに寄り添うアイテムをお届けしています。革庵が目指すのは、使うほどに風合いが深まり、持つ方の個性に馴染んでいくものづくりです。バッグや財布、ベルトなど、すべてのアイテムにおいて細部まで妥協のない丁寧な仕立てを行っています。また、レザークラフトに最適な「カットレザー」の販売も行っております。プロの目で選んだ質の高い素材を、ぜひあなたの手で形にしてみてください。革素材の販売から部品加工、OEM製造、修理・リメイクまで革のことなら何でもお気軽にご相談ください。

革庵
革庵
住所 〒671-2201兵庫県姫路市書写1019-218
電話 079-295-3538

お問い合わせ

レザークラフトのヘリ落としを極める!基本と役割をやさしく解説

ヘリ落としの役割でコバの美しさと耐久性をアップするコツ

ヘリ落としは、革の角を均一に削って丸みを作るための工具です。これにより、コバの見た目や使い心地の両方を高めることができます。角が立ったままだと引っかかりやすく毛羽立ちも起きやすいので、日常使用でエッジが欠ける原因となります。裁断後にヘリを軽く落としておくことで、コバ磨きのワックスや液剤が乗りやすくなり、仕上がりの艶と持ちの両方が向上します。特に財布や名刺入れなど手に触れる機会が多い小物では、角当たりのやわらかさが体感品質を左右します。重要なのはサイズ選びと力加減で、薄い革には小さめ、厚いコバには大きめを使い、一度に削りすぎないことが失敗防止につながります。レザークラフト初心者でも端材で試し、均一な走行と一定の押圧を意識すれば、すぐに効果を実感できます。

  • 角の欠けと毛羽立ちを抑え、耐久性を高める
  • コバ磨きの密着を助け、艶と持続性が向上
  • 触感を滑らかにして、毎日の使用感を改善

これらの要点を満たすことで、見た目と機能のバランスが整い、作品の完成度が高まります。

エッジ形状の違いが作品の使い心地に与える意外な影響

エッジの形はフラット寄りかラウンド寄りかで印象も機能も変化します。フラット型は直線的でシャープな印象になり、カード段や角を際立たせたいデザインに適していますが、角当たりはやや硬めになる傾向があります。ラウンド型は接地幅が分散して当たりが柔らかいので、ポケットへの出し入れや手触りの良さを重視したい小物に向いています。厚いコバや堅い革では半径を大きく、薄い革や柔らかい革では最小限の面取りが効果的です。レザークラフトでは見た目のラインと使用シーン、その両方を考慮し、段差が出やすい箇所はラウンド、意匠面を強調したい部分はフラット気味など、部位ごとに仕上げを変えると全体の調和が取れます。結果として、コバのガタガタや引っ掛かりが減り、耐摩耗性も安定します。

形状傾向 見た目の印象 触感/当たり 向く作品例
フラット寄り シャープで直線的 硬めでエッジ感あり カード段、角を強調したデザイン
ラウンド寄り 柔らかく上品 当たりがやさしい 財布外周、ポーチ、持ち手

形状は「好み」だけでなく「用途」に合わせて選ぶと迷いにくくなります。

レザーの種類や厚みで変わるヘリ落としの必要性

ヘリ落としの必要性は革質や厚みによって異なります。ハリのあるヌメ革や厚いコバは効果が出やすく、薄い革や柔らかい革では過度な面取りが段差やヨレを招きやすいのが実情です。薄手の革なら0番〜小番手、厚手の革なら大きめ番手を使い、一度に削らず二度掛けで量を調整すると安全です。起毛やオイルが多めの革は刃の滑走が不安定になりやすいため、刃先の研ぎと軽い押圧を優先し、端材で走行感を確認しておくと良いでしょう。代用としては革包丁や紙やすりで面を作る方法もありますが、均一なRを得たいなら専用工具が有利です。切れ味が悪くなったと感じた場合は、研ぎ棒や青棒で刃先を整え、返りを取ってから試走します。レザークラフトでの道具選びは、作るものと革の相性が第一で、サイズの過不足がガタガタや毛羽立ちの主因になりやすいことを意識してください。

  1. 革質と厚みを確認して番手を選ぶ
  2. 端材で走行テストを行い押圧を決める
  3. 一度に削りすぎず二度掛けで量を調整
  4. 切れ味を維持し返り取りまで行う
  5. 必要に応じて最小限の面取りに留める(薄い革や柔らかい革)

このように手順を整えることで、コバの直進性や艶の立ち上がりが安定します。

レザークラフトのヘリ落とし選びで迷わない!サイズと番手の決め方ガイド

革の厚さ別・ヘリ落とし番手選びのポイントを押さえよう

レザークラフトでヘリ落としを選ぶ際は、革の厚さや仕上がりの雰囲気に合わせて番手を選ぶのが基本です。目安として、薄革は0番付近、標準厚は1〜2番、厚革は3番以上が扱いやすいです。ただし番手表記には各メーカーで差があり、同じ1番でも刃幅やエッジの落ち量が異なることも。そこで重要なのが実測の確認です。端材で実際に当てて削り量を見極めれば、コバの丸みが想定どおりに出るか判断できます。失敗を減らすには、最初は浅めに当ててから徐々に深さを合わせるのがポイント。「迷ったら小さめ番手から」が安全で、ガタガタやえぐれを防げます。薄い革や柔らかい革では、押圧を弱めて角度を安定させるときれいに仕上がります。

  • 薄革は0番付近で控えめに角を落とすと失敗が少ないです。
  • 標準厚は1〜2番がバランスよく、財布や小物で使いやすいです。
  • 厚革や重ねコバは3番以上で丸みを強調しやすいです。

補足として、レザークラフトで作る作品のジャンル(ベルトやケースなど)によって必要な落とし量が変わるため、用途に合わせて調整しましょう。

刃幅とエッジ半径はどう違う?メーカーごとの違いも解説

番手はあくまで目安であり、仕上がりを決める本質は刃幅(どれだけの角を取るか)とエッジ半径(削ったあとに残る丸み)です。たとえば、同じ1番でも刃先がスリムで浅いものもあれば、ややワイドで食い付きが強いものもあるなど、刃先形状に違いが出ます。さらに刃のベベル角が立っているとシャープに切れ込み、寝ていると滑らかに面取りされます。購入時は、番手の数字だけで判断しないことが重要です。できれば商品ページの寸法図やユーザーの使用写真を確認し、実測幅や刃先のR感を把握しましょう。コバに対して過大な刃幅を選ぶと、えぐれや段差の原因になります。逆に小さすぎると落とし量が足りず、磨き工程で角が立ちやすくなります。道具には個体差もあるため、端材テストで仕上がり半径を確認してから本番に入ると安心です。

確認項目 重要ポイント 失敗しやすい例
刃幅の実測 コバ厚と落とし量のバランス 厚革に狭すぎる刃幅で筋が残る
刃先形状 ベベル角で食い付きが変化 角が立ちやすく段差が出る
仕上がり半径 丸みの見栄えと手触り 番手だけ見てRが大きすぎる
メーカー差 同番手でも幅とRが異なる 数字を鵜呑みにして不一致

表の要点は、番手だけでなく実測や形状を見て適合を判断することです。

初心者におすすめ!ヘリ落とし一本目はどのサイズが正解?

初めてレザークラフトでヘリ落としを選ぶ場合、標準的な小物中心なら1番付近、薄物中心なら0番付近から始めるのが現実的です。万能一本を求めすぎるより、まずは作りたい作品の革厚に合わせたサイズを一本導入し、必要に応じて追加するほうがコストパフォーマンスも高くなります。購入時には、研ぎ方の情報がある工具を選ぶと切れ味の維持がしやすく、切れないことで起きやすいガタガタや毛羽立ちも防げます。迷ったときは、次の手順で選定してみてください。

  1. 作る作品の革厚を測る、または型紙と材料の組み合わせを想定します。
  2. 厚さに対してやや控えめの番手(0〜1番付近)を選びます。
  3. 端材で当てて、落とし量やエッジの丸みを確認します。
  4. 物足りなければ一段上の番手を追加購入します。

この流れで進めることで、いきなり大きすぎる番手で角を削り過ぎる失敗を避けられます。レザークラフトの仕上がりはコバで印象が決まりますので、無理なく調整できるサイズから始め、道具の扱いに慣れていくことが上達への近道です。
フラット型・ラウンド型・フレンチエッジャーの選び方!レザークラフトのヘリ落としタイプ別ベストチョイス

仕上がりや使いやすさで選ぶヘリ落としのタイプ別特徴まとめ

レザークラフトのヘリ落としは、仕上がりの表情や作業性を基準に選ぶと失敗しにくくなります。フラット型は刃先が直線的で、直線のコバをまっすぐ制御しやすいのが強みです。段差の少ない面取りに向いており、角をシャープに落としたい場合に安定します。ラウンド型は刃先が丸く、柔らかな曲面を自然に作れるため、小物のRや手触り重視の作品に最適です。フレンチエッジャーは口幅が広く、深い面取りや厚革の強いR出しに対応し、段差の整えにも効果的です。選定の軸は、狙うコバの丸み、革の厚さ、作業の直線・曲線比率の三点。まずは日常制作の中心となる厚さや形状で最適な一本を基準に、サイズ追加で守備範囲を広げると運用しやすくなります。

  • フラット型は直線に強く、角を小さく整える用途に有利です
  • ラウンド型は曲線の多い小物や手当たり改善に向きます
  • フレンチエッジャーは厚革や段差の深い面取りで威力を発揮します

ワイドエッジャーの登場シーンは?上手な使い分けのヒント

ワイドエッジャーは刃幅が広く、広い面を一気に面取りできるのが魅力です。厚手の革の直線部分や、重ねたコバの強い丸み付けなど、標準幅では複数回の作業が必要な場面で効率が上がります。その反面、小物の急カーブや細かなRでは刃当たりが不安定になりやすく、入りすぎやガタつきの原因になります。使うときのコツは、直線や緩やかな大きめRに限定し、急カーブ手前で止めて小番手に持ち替えることです。また、ワイドは切れ味低下の影響が出やすいため、研ぎ台や研ぎ棒で刃先を均一に当てる意識が大切です。広い面を短時間で整える用途に特化させ、細部はフラットやラウンドで丁寧に仕上げる二段構えが失敗を防ぎます。

用途 向く場面 不向きな場面
ワイドエッジャー 厚革の長い直線、緩い大R、深い面取り 小物の急カーブ、狭い箇所
通常幅(標準) 日常的な面取り全般 極端に厚い革の大面取り
小番手 薄革、細部、急カーブ 広い面の時短処理

柔らかい革にはどのヘリ落とし型が合う?失敗しない選択ポイント

柔らかい革は刃が沈みやすく、食い込み過多やガタガタが起きがちです。これを避けるには、まず番手を一段下げて浅く当てること、もしくはラウンド寄りで接地を安定させるのが安全策です。フラット型を使う場合は角度を立てすぎず、押圧を弱めて端材で当たりを確認してから本番に入ると安定します。フレンチエッジャーは深く入るため、柔らかい革の場合は削りすぎになりやすいので注意しましょう。切れ味が落ちている場合は症状が悪化しやすいので、青棒や研ぎ台を使った定期的な研ぎも大切です。さらにコバを軽く整えてからヘリを落とすと、刃の走りが滑らかで作業も安定します。レザークラフトの現場では、革質に合わせて工具のサイズ選択と当て方を同時に調整することが、仕上がりの差につながります。

  1. 柔らかい革は番手を下げて浅く当てる
  2. ラウンド寄りで接地を安定させ、押圧を弱める
  3. 端材で角度と力加減を試し、食い込みを事前確認する
  4. 研ぎ方を整え、切れない状態を放置しない
  5. コバを軽く整えてから本番の面取りに入る

レザークラフトのヘリ落とし使い方のコツ!失敗しない手順とテクニック

安定した仕上がりを生む角度と力加減の黄金バランス

ヘリの面取りは、角度や力加減のコントロールによって仕上がりが決まります。ポイントは刃先をエッジに対して約15〜25度で当て、一定の速度で送り続けることです。手先に力が入りすぎるとガタつきや段差の原因となるため、握りは軽く、腕全体で安定を出すのがコツです。コバの繊維が立っている場合は、軽くペーパーを当ててからヘリ落としを通すと切れが安定します。切れ味が悪いと感じた場合は、無理に力を入れずに研ぎの見直しを優先しましょう。薄い革や柔らかい革では浅めの角度と弱い押圧で入り過ぎを防ぎ、硬い革では角度をやや起こして刃を噛ませます。レザークラフトで狙うのは均一な面の幅です。最初の1回で深追いせず、片側ずつ浅く通してから微調整すると失敗が減ります。

直線とカーブで使い分ける手元の動かし方

直線を切る際は、手先だけで押すとブレやすくなります。肩や肘から前方へ押し出す運動によって、一直線の送りを実現し、手首はやや固定気味に保ちます。カーブ(R部)は逆に、手首と指の柔らかな可動を活用し、刃先をコーナーに沿わせることがポイントです。急なカーブでは角度を維持する意識よりも、接触点が一定になるよう注意し、少しずつ前進させる感覚が役立ちます。革の表面が引っかかる場合は、面取り前にごく薄くトコノールなどでコバを整えておくと、滑らかな動きにつながります。作業台の高さは肘がわずかに下がる程度が望ましく、視線が落ち込みすぎない姿勢が安定感に直結します。ガタガタ対策の基本は動作の分離です。直線は体幹、カーブは指先と手首、と覚えておくことで送りムラが減少します。

コバ処理のタイミングと工程順の流れ

コバの美しさは作業の順序によって大きく左右されます。面取りの前後関係を把握し、繊維を無駄に潰さず、染色や磨きの仕上がり効果を最大限引き出すことが重要です。レザークラフトに必要な道具や材料が揃ったら、以下の手順を参考にするとよいでしょう。

工程 目的 ポイント
荒裁断・型紙合わせ 形状の基準作り 真っ直ぐで毛羽の少ない切断面を確保
コバの下準備 段差の整え ペーパーで段差を均し、切り口を直す
ヘリ落とし 角の面取り 片側ずつ浅く、均一幅を意識
染色 発色と保護 余分を拭い、ムラを防止
磨き 緊結と艶出し 適量の薬剤で熱をかけすぎない

この工程順に沿うことで、ヘリ落としが染料の乗りを妨げにくくなり、磨きによる面崩れも防げます。接着後に一体化したコバは段差が減るため、面取りのしやすさが増します。作品や革質によっては、仮組み前に軽く面を落とし、最終組み立て後に仕上げの処理を加えるとより完成度が高まります。

上質なレザークラフトで日常を彩る - 革庵

革庵は、上質な革素材の魅力を最大限に引き出し、日々の暮らしに寄り添うアイテムをお届けしています。革庵が目指すのは、使うほどに風合いが深まり、持つ方の個性に馴染んでいくものづくりです。バッグや財布、ベルトなど、すべてのアイテムにおいて細部まで妥協のない丁寧な仕立てを行っています。また、レザークラフトに最適な「カットレザー」の販売も行っております。プロの目で選んだ質の高い素材を、ぜひあなたの手で形にしてみてください。革素材の販売から部品加工、OEM製造、修理・リメイクまで革のことなら何でもお気軽にご相談ください。

革庵
革庵
住所〒671-2201兵庫県姫路市書写1019-218
電話079-295-3538

お問い合わせ

会社概要

会社名・・・革庵
所在地・・・〒671-2201 兵庫県姫路市書写1019-218
電話番号・・・079-295-3538